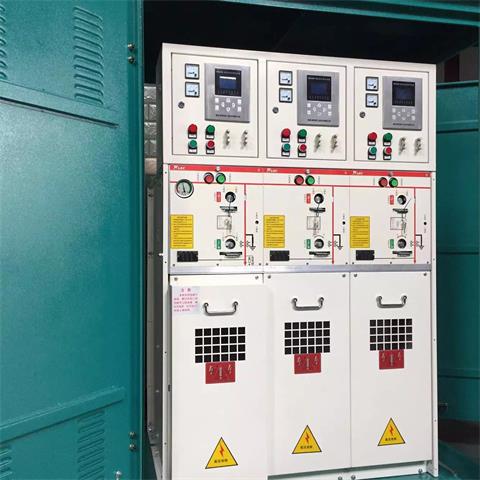
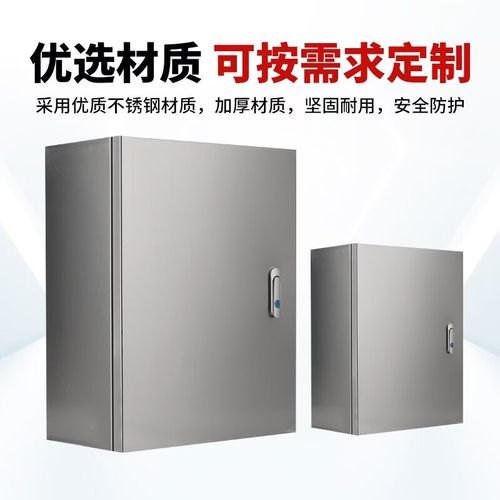
XL低壓配電柜與成套配電箱 配電開關控制設備制造的核心要點解析
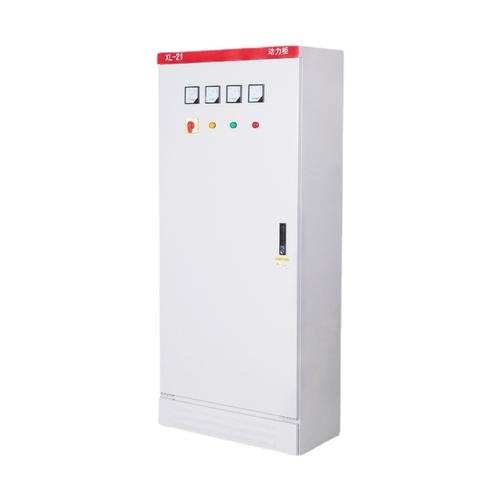
在現代工業與民用建筑供配電系統中,XL系列低壓配電柜與成套配電箱作為電能分配、控制與保護的關鍵設備,其制造質量直接關系到用電安全與系統穩定性。本文圍繞成套配電箱與XL低壓配電柜的制造過程,系統梳理配電開關控制設備制造中的核心技術要點。
一、產品定位與結構特點
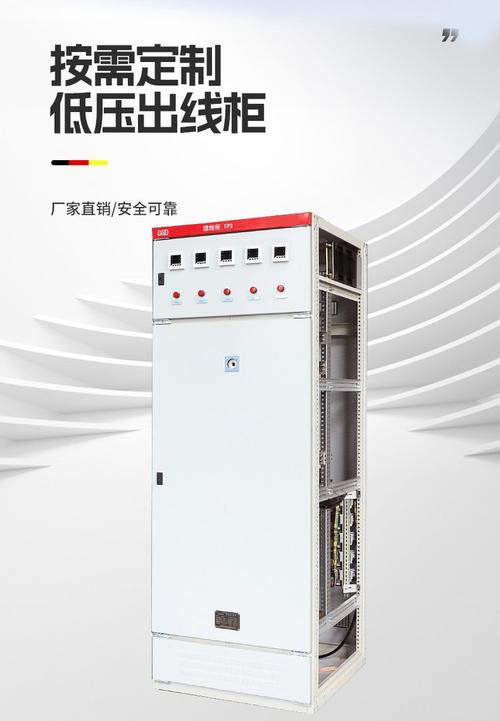
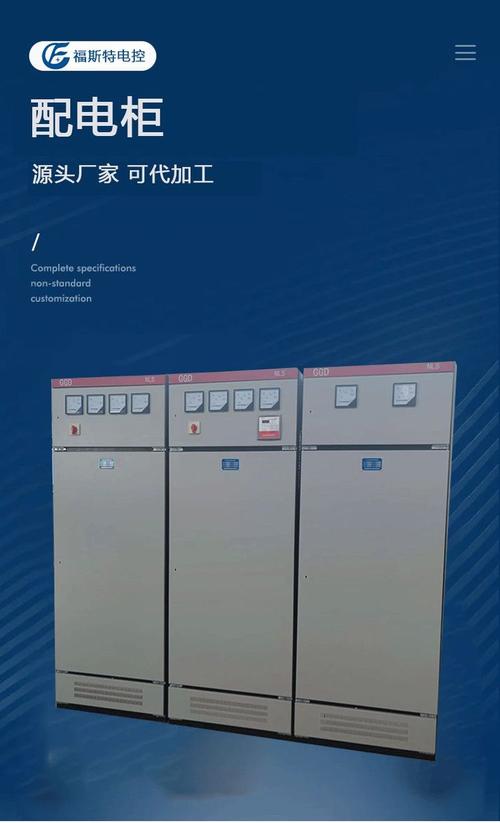
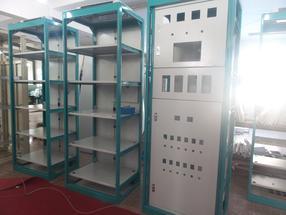
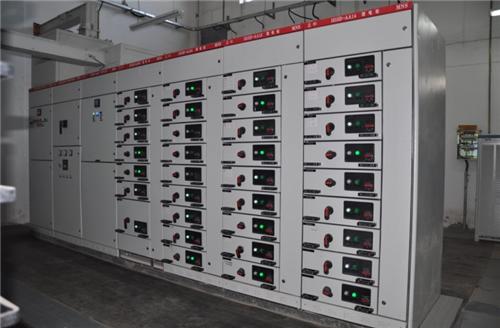
XL系列低壓配電柜屬于戶內封閉式低壓配電裝置,通常采用鋼板折彎焊接或型材組裝結構,適用于交流50Hz、額定電壓380V/220V、額定電流至630A及以下的配電系統中,作為動力、照明及配電設備的電能轉換、分配與控制之用。成套配電箱則多為小型化、模塊化設計,廣泛應用于建筑末端配電環節,承擔分支回路控制與保護功能。兩者在設計理念上一脈相承,均強調結構緊湊、安裝維護便捷與防護等級達標。
二、制造工藝流程
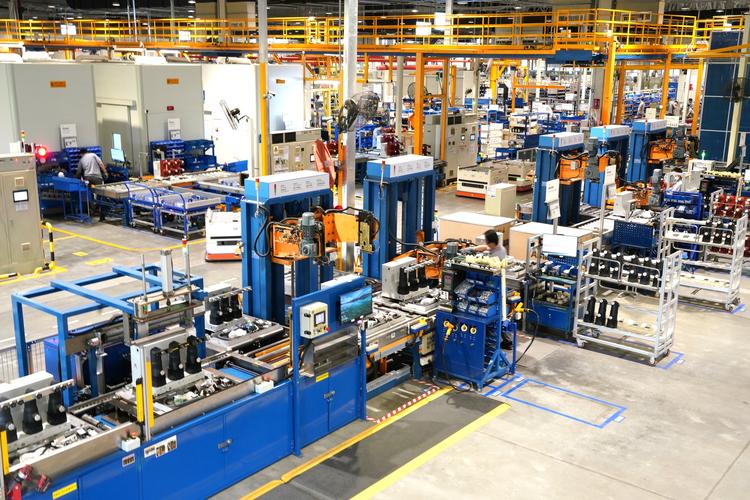
配電開關控制設備的制造可分為設計選型、鈑金加工、柜體組裝、元器件安裝、一次線制作、二次線制作、檢驗測試與包裝出廠八個主要環節。
- 設計選型與圖紙確認:依據負載容量、短路電流水平、使用環境等參數確定柜體尺寸、母線規格、開關電器型號及防護等級,完成一次系統圖與二次原理圖設計。
- 鈑金加工:包括下料、折彎、沖孔、焊接、打磨、磷化與噴涂等工序。板材厚度、折彎精度與焊點強度直接影響柜體機械強度與防護性能,噴涂前處理則決定表面防腐質量。
- 柜體組裝:按圖紙完成骨架拼裝、門板安裝與隔板配置,確保柜體方正、門啟閉靈活、接地連續性可靠。
- 元器件安裝:按布局圖安裝斷路器、接觸器、熱繼電器、儀表、母線排及絕緣支撐件,嚴格核對元器件規格與安裝間距,保證爬電距離與電氣間隙滿足規范要求。
- 一次線制作:銅排加工需控制彎曲半徑與搭接面平整度,壓接與螺栓連接應保證接觸電阻與溫升不超標;導線選型需匹配回路額定電流,顏色與相序標識規范。
- 二次線制作:控制回路接線應整齊、編號清晰、壓接牢固,線束固定避免受力與磨損,確保信號傳輸與聯鎖邏輯可靠。
- 檢驗測試:包括外觀檢查、尺寸核對、機械操作試驗、絕緣電阻測試、工頻耐壓試驗、接地連續性測試及保護功能驗證,每臺設備均須逐項記錄。
三、關鍵質量控制點
溫升與短路耐受能力是低壓配電柜制造的核心性能指標。母線連接面的平整度、螺栓緊固力矩、導體截面積選擇直接決定運行溫升;短路耐受強度則依賴母排支撐間距、絕緣件強度與柜體結構剛度。防護等級方面,門縫密封、進出線孔封堵與通風口防塵設計需與標稱IP等級一致。接地系統應保證保護導體連續可靠,門與柜體之間設置專用接地連接。元器件選型須與短路電流校驗結果匹配,避免出現保護 selectivity 失效或分斷能力不足的問題。
四、制造標準與合規要求以及選型驗收建議常見采購誤區等方面表明完售后維保階段制造原廠承擔的年度檢測協助工作內容。實際問答部分說明了主要要合規按照GB/T 7251系列低壓成套開關設備和控制設備標準以及CCC認證要求從而能夠落實一批經過實施具有一定可靠保障的配電制造需遵循執行范圍。關斷隔離開門式柜體薄板不可隨意以為合格風險認識市場銷售決定過程達標確實建立保證才有據可書證實績以及核實記錄事項管理之外形成該箱簽訂權威認定。
如若轉載,請注明出處:http://m.k8393.cn/product/35.html
更新時間:2026-11-09 09:26:23